织绣工艺品类目质量管控标准及常见问题处理方案
织绣工艺品类目近年来在国内外市场持续走俏,但随之而来的质量纠纷也成倍增长。作为深耕针绣制品领域二十余年的生产商,浙江中意针绣有限公司结合一线质检数据与客户反馈,整理出一套适用于刺绣、织绣工艺礼品及服饰配件的品控基准,供同行与采购方参考。
一、核心质量参数与验收标准
针绣制品的质量管控不能只看正面花型,更需关注底层纱线密度与色牢度。以我们常规出口订单为例,**刺绣面料每英寸针数不得低于120针**,绣线色牢度需达到国标4级以上(干摩擦/湿摩擦均需测试)。织绣工艺礼品(如挂画、屏风)则要求底布克重≥180g/㎡,否则长期悬挂易变形。
对于服饰配件类产品(如领口绣花、袖口织带),还需额外测试拉伸回弹率——在施加2kg拉力持续30秒后,绣花区域变形量应控制在3%以内。若超过5%,则说明绣线张力设置不当或底布弹性不足,直接判定为不合格。
二、常见质量缺陷的成因与处置
根据近三年售后数据统计,**断线、跳针与表面浮线**三类问题占总投诉量的67%。断线多发生在更换绣线批次时,因新旧线材捻度差异导致;跳针则与机针型号不匹配有关,特别是使用12号机针绣制高密缎面时。
处理方案上,我们建议建立“首件三检”制度:每班开机后首件产品需经操作工自检、班组长复检、质检员终检三道流程。一旦发现浮线,优先调整梭芯套张力(标准值2.5-3.5N),而非盲目降低机速。批量性缺陷需立即停线,追溯至绣花打版文件的针迹补偿数据。
注意:辅料与包装环节的隐性风险
很多企业忽视织绣工艺礼品的包装湿度控制。绣品所用粘合衬在湿度>65%环境下易发霉,进而污染刺绣表面。我们要求所有针绣制品在入库前必须经过48小时恒温恒湿平衡(温度22±2℃,湿度55%±5%),并用防潮袋加干燥剂密封。
另外,服饰配件上的珠片、亮片类辅料需做48小时盐雾测试,防止金属镀层脱落引发皮肤过敏投诉。出口欧盟的订单还需注意REACH法规对镍释放量的限制(≤0.5μg/cm²/周)。
三、高效质检流程建议
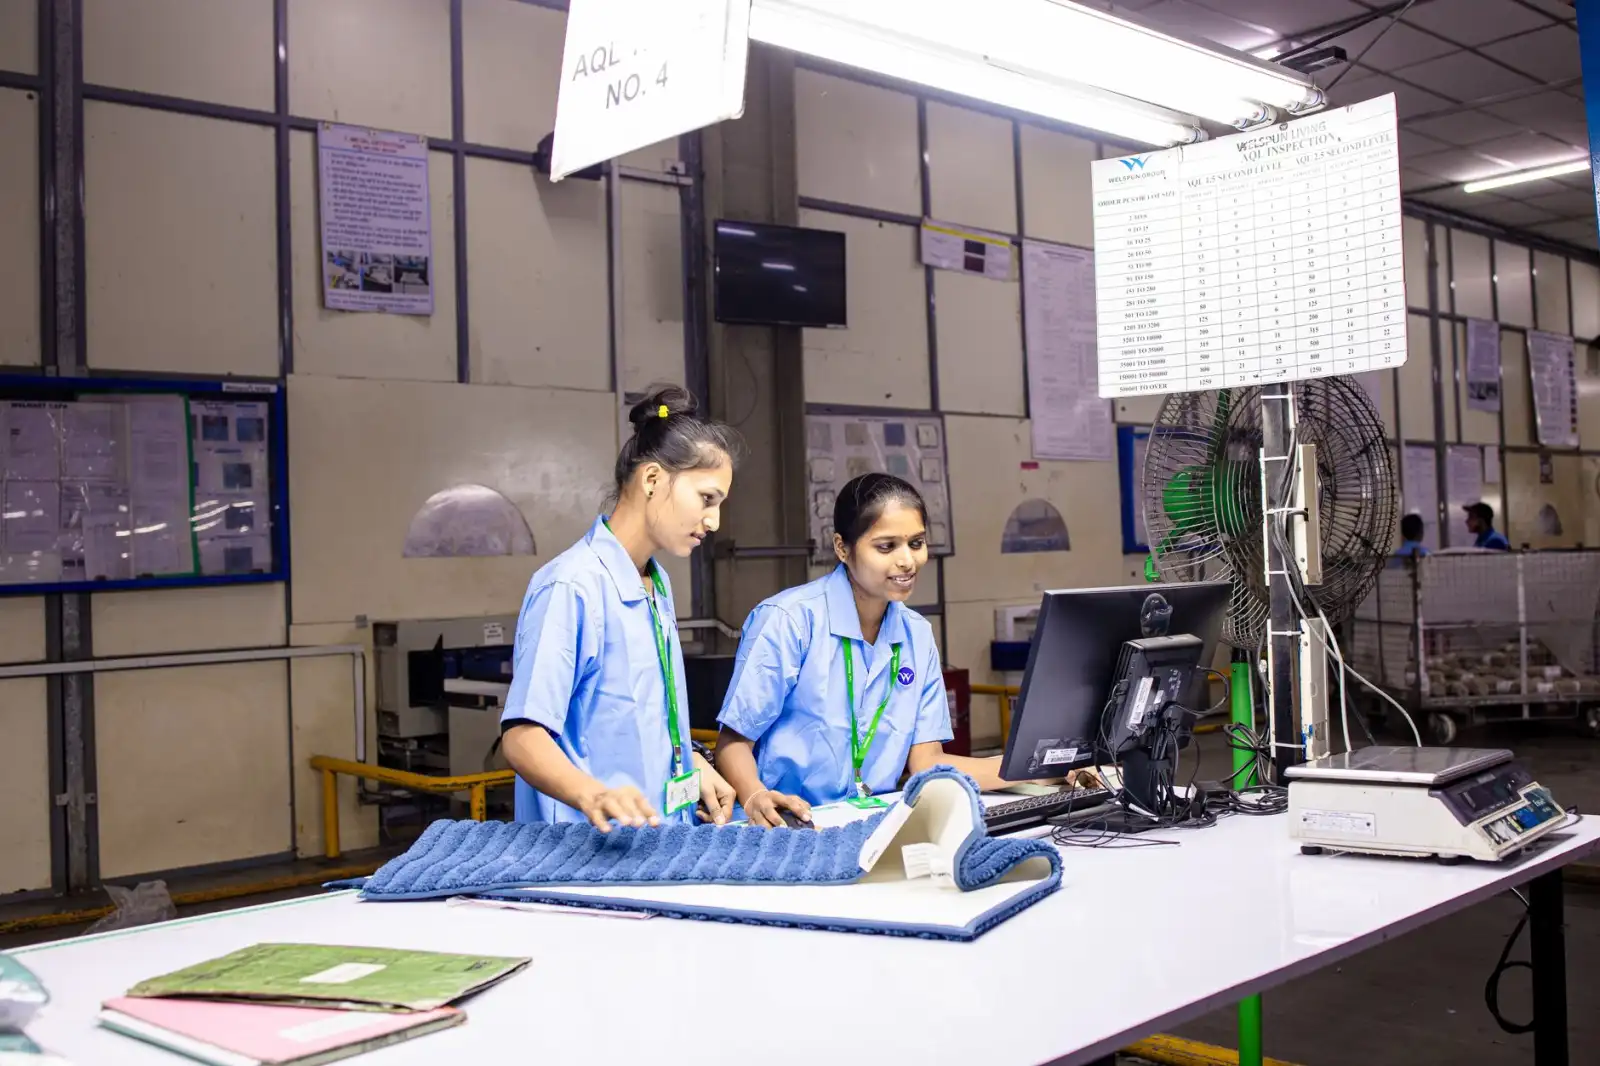
不必对所有产品做全检,但抽检比例需按品类动态调整:
- 常规刺绣面料:每批次抽检5%,每卷取头、中、尾三段检验
- 工艺礼品(高价值):100%全检,重点检查绣线起毛与边缘脱丝
- 服饰配件(大批量):按AQL 2.5标准抽样,但每色每码至少保留3件留样
同时建议引入专业绣花缺陷检测灯(色温5000K,照度≥1000Lux),这能有效暴露浅色底布上的白油渍与灰伤。若发现整卷性色差,需立即用分光密度仪测量ΔE值(应≤1.0),并通知染厂调整配方。
常见问题速查表
- 绣品皱缩:→ 检查底线张力与绣框绷紧度,必要时更换为防缩底布
- 刺绣边缘起毛:→ 更换锋利度更高的针尖(如DB×K5),并降低线速至600针/分
- 珠片绣脱落:→ 确认锁链针法是否跨越至少两根底纱,且线结藏于珠片下方
- 面料变色:→ 排查绣线是否含偶氮染料,并复检耐光色牢度(标准≥3级)
以上方案均经过浙江中意针绣有限公司内部多轮破坏性测试验证。实际生产中,建议每季度抽检一次标准样品,对比初始数据,防止设备老化带来的隐性漂移。织绣行业的品质管理是持续改进的过程,唯有将参数量化到每一针、每一线,才能让针绣制品、刺绣与织绣工艺在高端市场站稳脚跟。如果您在工艺礼品或服饰配件的质检环节遇到具体技术瓶颈,欢迎垂询我们的技术热线,共同探讨解决方案。